石灰石-石膏湿法烟气脱硫工艺与关键参数分析 石灰与石膏的角色辨析
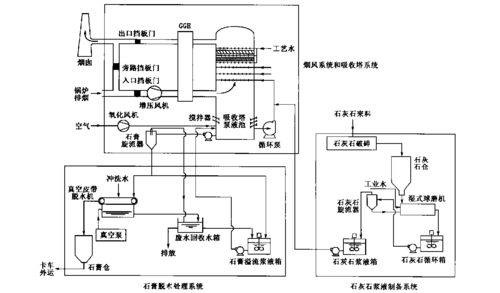
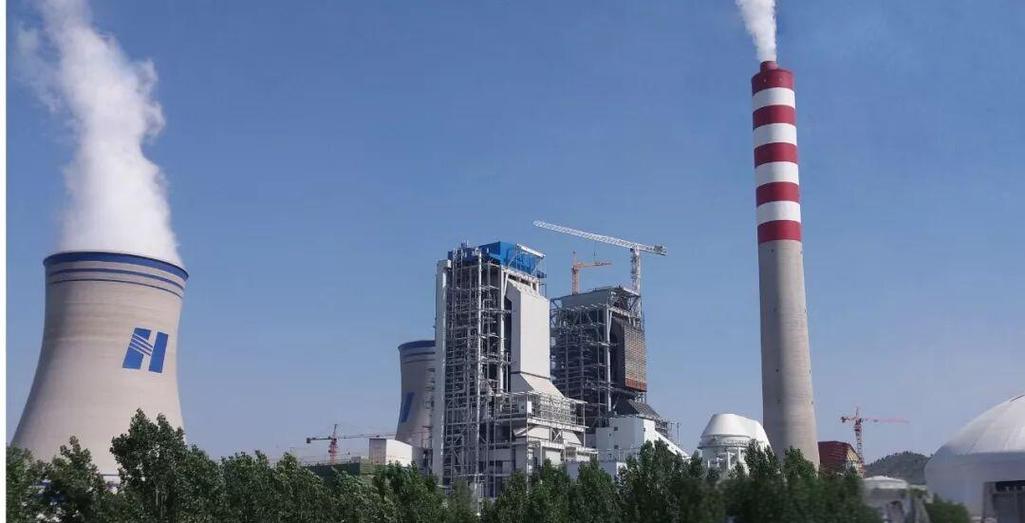
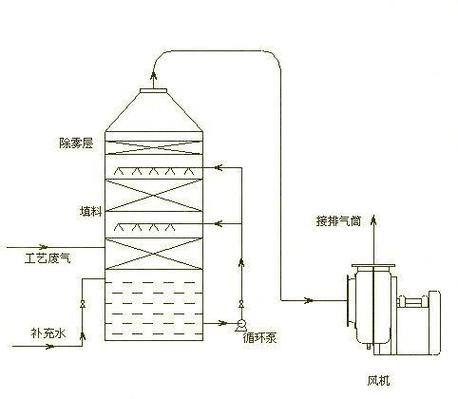
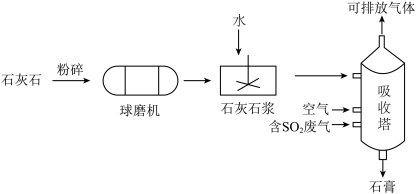
石灰石-石膏湿法烟气脱硫(WFGD)是目前全球应用最广泛、技术最成熟的燃煤电厂脱硫技术,占比超过90%。该工艺以石灰石(CaCO₃)为吸收剂,与烟气中的二氧化硫(SO₂)反应,最终生成石膏(CaSO₄·2H₂O)。尽管名称中涉及“石灰”与“石膏”,但核心吸收剂实为石灰石,而非石灰(CaO)。本文将从工艺原理、系统组成出发,重点分析影响脱硫效率与石膏品质的关键参数。
一、工艺原理概述
石灰石-石膏湿法脱硫的基本化学过程包括吸收与氧化两个阶段:
1. 吸收反应:烟气中的SO₂溶于水形成亚硫酸(H₂SO₃),与石灰石浆液中的CaCO₃反应生成亚硫酸钙(CaSO₃·1/2H₂O)和二氧化碳(CO₂)。
2. 氧化反应:向浆液中强制通入空气,将亚硫酸钙氧化为硫酸钙(CaSO₄),结晶后形成二水石膏(CaSO₄·2H₂O)。
总反应式:2CaCO₃ + 2SO₂ + O₂ + 4H₂O → 2CaSO₄·2H₂O + 2CO₂
二、核心物质辨析:石灰 vs 石灰石 vs 石膏
- 石灰石(CaCO₃):主要吸收剂,来源广泛、价格低廉。要求CaCO₃含量≥90%,粒度通常为250目筛通过率90%以上。
- 石灰(CaO):由石灰石煅烧制得,活性高于石灰石。但由于成本高、易导致系统结垢,在大型烟气脱硫中极少直接使用;仅在石灰石-石膏法启动时作为补充碱源或用于中小型脱硫。
- 石膏(CaSO₄·2H₂O):脱硫副产物,品质影响其综合利用(如水泥缓凝剂、石膏板)。要求脱水后石膏含水率≤10%,CaSO₄·2H₂O含量≥90%,且Cl⁻含量不宜过高。
三、关键参数分析
以下参数直接决定脱硫效率、石膏品质及系统可靠性:
1. 浆液pH值(5.0~5.8)
pH值是控制脱硫反应的核心参数。pH过低(<5.0)使SO₂吸收受阻;pH过高(>6.0)则可导致亚硫酸钙氧化不完全,生成亚硫酸钙结垢,同时增加石灰石耗量。实际运行中常采用“低pH吸收、高pH氧化”的分区控制思路。
2. 液气比(L/G,10~20 L/m³)
指浆液喷淋量与烟气流量的体积比。提高液气比可增大气液接触面积,提高脱硫效率,但同时增加能耗与浆液循环泵负荷。低液气比虽节能,但易导致脱硫效率不足。
3. 钙硫比(Ca/S,1.02~1.10)
表示吸收剂中钙与烟气中硫的摩尔比。理论Ca/S为1.0,实际为保证脱硫效率常稍过量。Ca/S过高会造成石灰石浪费和石膏中碳酸钙残留超标;过低则脱硫效率下降。
4. 氧化空气量(过剩系数1.5~2.5)
亚硫酸钙氧化为硫酸钙是石膏成型的关键。氧化不足会使石膏中CaSO₃·1/2H₂O含量偏高,导致石膏脱水困难、品质劣化;过度氧化虽耗电但有利石膏纯度。通常要求氧化风量使浆液中亚硫酸钙氧化率>98%。
5. 浆液密度(1080~1150 kg/m³)
浆液密度反映固含量(15%~20%)。密度过高易堵塞喷嘴和管道,增加泵磨损;密度低则不易形成石膏晶体,脱水后石膏含水高。
6. 烟气温度与入口SO₂浓度
进入吸收塔的烟气温度通常为120~160℃,经喷淋冷却至50~55℃(绝热饱和温度附近)。入口SO₂浓度直接决定所需浆液量、L/G和吸收区高度。
7. 石膏脱水系统参数
旋流器入口压力、真空皮带脱水机真空度与滤饼厚度等影响最终石膏含水率。常规要求旋流器底流密度1600~1800 kg/m³,脱水后含水≤10%。
四、常见问题与对策
- 结垢:pH过高或氧化不足时易析出亚硫酸钙硬垢。应定期监测浆液中亚硫酸钙含量,控制氧化风量。
- 石膏品质下降:若石膏中Cl⁻超标(来自煤或工艺水),需增加废水排放;若晶体细小,则可调整pH与氧化工况。
- 石灰石盲区:当石灰石中惰性组分(如MgO、SiO₂)偏高时,反应活性降低,需相应增大浆液量。
五、结论
石灰石-石膏湿法烟气脱硫的核心是“以石灰石为碱源、以石膏为副产物”。与石灰相比,石灰石更具经济性与安全性。操作中应围绕pH、L/G、Ca/S、氧化风量与浆液密度等关键参数进行协同优化,方可实现高脱硫效率(≥98%)与优质石膏(纯度≥90%)的双重目标。随着超低排放要求推进,强化氧化控制及节水降耗方向将成为工艺优化的重点。